Die kurze Antwort
Wenn Maße zählen, kaufen Sie einen Scanner mit Laserlinien: Die erreichen in unserem Vergleich die besten Werte (0,02 mm laut Revopoint und Creality, beim Revopoint MetroY Ultra 0,015 mm). Achten Sie dabei auf drei Zahlen: Genauigkeit (wie nah ein Messwert am echten Maß liegt), Punktabstand (wie fein das Netz ist) und volumetrische Genauigkeit (wie stark sich Fehler über ein großes Objekt aufsummieren). Hersteller messen unterschiedlich, die Zahlen sind daher nur grob vergleichbar.
Das Wichtigste in Kürze
- Genauigkeit: Abweichung vom wahren Maß. Präzision: Streuung wiederholter Messungen. Revopoint nennt beide getrennt.
- Punktabstand (Auflösung): kleinster Abstand zwischen zwei Punkten. Bestimmt, wie fein Kanten und Gravuren werden.
- Volumetrische Genauigkeit: Grundwert plus Fehler pro Meter, z. B. 0,03 mm + 0,05 mm × L. Gilt meist nur mit Markern.
- Shining 3D nennt auf den Produktseiten von EINSTAR 2, Rockit und VEGA keine Genauigkeit in Millimetern; wir werten das in der Formel mit 3 von 10.
Foto: Hans Westbeek auf Unsplash
Vier Begriffe, die oft verwechselt werden
| Begriff | Was er misst | Beispiel aus dem Vergleich |
|---|---|---|
| Genauigkeit (Einzelbild) | Wie nah ein Messwert an einem Bild am echten Maß liegt | Revopoint MetroX: 0,02 mm |
| Präzision (Einzelbild) | Wie stark wiederholte Messungen derselben Stelle streuen | Revopoint MetroX: 0,01 mm |
| Punktabstand | Kleinster Abstand zwischen zwei gemessenen Punkten | Creality Raptor und Revopoint MINI 2: 0,02 mm |
| Volumetrische Genauigkeit | Fehler über ein ganzes Objekt, wächst mit der Länge | Revopoint POP 4: 0,03 mm + 0,05 mm × L (m) |
Revopoint erklärt den Unterschied in den Fußnoten seiner Datenblätter: Präzision beschreibt, wie nah wiederholte Messungen beieinanderliegen, Genauigkeit, wie nah ein Messwert am wahren Wert liegt. Beide werden im Labor unter kontrollierten Bedingungen ermittelt. Ein Scanner kann also sehr präzise und trotzdem leicht daneben sein, wenn er zum Beispiel schlecht kalibriert ist.
Volumetrische Genauigkeit rechnen
Die Formel „Grundwert plus Fehler mal Länge“ sagt, wie viel Abweichung Sie über ein ganzes Objekt erwarten müssen. Beim Revopoint POP 4 sind das laut Datenblatt 0,03 mm plus 0,05 mm pro Meter im Laser-Modus mit Markern. Für ein 40 Zentimeter langes Bauteil ergibt das 0,03 + 0,05 × 0,4 = 0,05 mm. Beim RANGE 3 im VCSEL-Modus nennt Revopoint 0,05 mm plus 1 mm pro Meter; für eine 1,5 Meter lange Motorhaube wären das rechnerisch 1,55 mm.
Die Zahl gilt fast immer mit Markern. Ohne Marker richtet sich der Scanner an der Form aus, und kleine Fehler addieren sich von Bild zu Bild.
Laser, Streifenlicht, VCSEL: die Techniken
- Blaue Laserlinien: schmal und hell, erfassen dunkle und metallische Flächen gut, sehr feine Details. Meist Marker nötig. Beispiele: Creality Raptor, Revopoint POP 4 und MetroX, EINSTAR 2.
- Infrarot-Laserlinien: ähnlich, laut Revopoint ebenfalls ohne Spray auf dunklen Flächen, im Vergleich gröberer Punktabstand. Beispiele: Revopoint INSPIRE 2 und RANGE 3 Pro.
- Infrarot-Streifenlicht: projiziert ein Muster, schnell und augenfreundlich, gut für Personen und organische Formen, schwächer auf dunklem Material. Beispiele: Creality Otter, Revopoint POP 3 Plus.
- Blaues Streifenlicht: feineres Muster für kleine Objekte. Beispiele: Revopoint MINI 2, 3DMakerpro Seal Lite.
- VCSEL-Infrarot: großflächiges Muster für weite Abstände bis 1,5 m, gröberes Detail. Beispiele: EINSTAR 2 (IR Rapid), Revopoint RANGE 3.
Warum die Zahlen nur bedingt vergleichbar sind
Hersteller messen unter eigenen Bedingungen. Creality gibt beim Raptor 0,02 mm „bei 100 mm“ an und nennt als Prüfkörper ein Kugelpaar, beim Otter 0,02 mm „bei 60 mm“. 3DMakerpro nennt beim Seal 0,01 mm ohne Angabe der Messart. Shining 3D nennt auf den Produktseiten von EINSTAR 2, Rockit und VEGA gar keinen Millimeterwert. In einem Blogbeitrag beschreibt der Hersteller stattdessen sein Prüfverfahren nach VDI/VDE 2634 und ISO 10360-13: Jedes Gerät wird fünfmal gemessen, der größte Fehler zählt, und jedes Gerät wird vor dem Versand geprüft.
Wir übernehmen die Herstellerzahlen trotzdem, weil sie die einzige öffentliche Grundlage sind, und machen die Unterschiede sichtbar: Auf jeder Testseite steht, ob es sich um Einzelbild-Genauigkeit, Präzision oder einen volumetrischen Grundwert handelt. Wie wir daraus Punkte machen, steht auf der Seite So bewerten wir.
Was die Genauigkeit im Alltag verschlechtert
- Fehlende Kalibrierung: Nach Transport, Sturz oder starkem Temperaturwechsel kann die Kalibrierung abweichen. Die Hersteller legen dafür eine Kalibrierplatte bei.
- Ausrichten ohne Marker: Bei glatten oder symmetrischen Teilen findet der Scanner zu wenige Merkmale. Kleine Fehler zwischen den Einzelbildern summieren sich dann über die Länge.
- Zu großer Abstand: Die Datenblattwerte gelten meist im idealen Abstand. Am Rand des Arbeitsbereichs wird der Scan gröber.
- Dicke Spray-Schicht: Jede Schicht trägt auf. Bei Messaufgaben so dünn wie möglich sprühen.
- Nachbearbeitung: Starkes Glätten und Vereinfachen verschiebt Kanten. Für Passteile glätten Sie sparsam.
Kurz gesagt: Die Zahl im Datenblatt ist das beste Ergebnis unter Laborbedingungen. Zu Hause erreichen Sie sie nur, wenn Kalibrierung, Abstand, Marker und Oberfläche stimmen. Das ist kein Grund zur Sorge, für fast alle Maker-Projekte reicht auch ein Bruchteil davon.
Selbst prüfen: ein einfacher Test
- Nehmen Sie ein Teil mit bekanntem Maß: einen Endmaßblock, eine Präzisionskugel oder notfalls ein gedrucktes Prüfteil, das Sie mit dem Messschieber vermessen haben.
- Scannen Sie es mit dem Modus und den Markern, die Sie auch sonst nutzen.
- Messen Sie im Scan-Programm oder in MeshLab dieselben Strecken nach.
- Wiederholen Sie den Scan zwei- oder dreimal. Streuen die Ergebnisse stark, liegt es eher an der Methode als am Gerät.
Ein Messschieber hat selbst eine Toleranz von einigen Hundertstelmillimetern. Für den Vergleich mit einem 0,02-mm-Scanner ist er also nur bedingt geeignet, für die Frage „passt mein Ersatzteil?“ aber völlig ausreichend.
Wie viel Genauigkeit brauchen Sie?
| Projekt | Sinnvolle Genauigkeit | Passende Geräte |
|---|---|---|
| Figur, Büste, Deko | 0,1 mm reicht | Ferret Pro, Otter, POP 3 Plus |
| Ersatzteil mit Passung | 0,05 mm oder besser, Laser | INSPIRE 2, POP 4, Raptor |
| Schmuck, Münzen, Miniaturen | feiner Punktabstand (0,02 bis 0,07 mm) | MINI 2, Seal Lite, Raptor im Laser-Modus |
| Karosserie, Möbel, Personen | volumetrische Genauigkeit und großes Sichtfeld | RANGE 3 Pro, Raptor Pro, EINSTAR 2 |
Passende Geräte aus unserem Vergleich
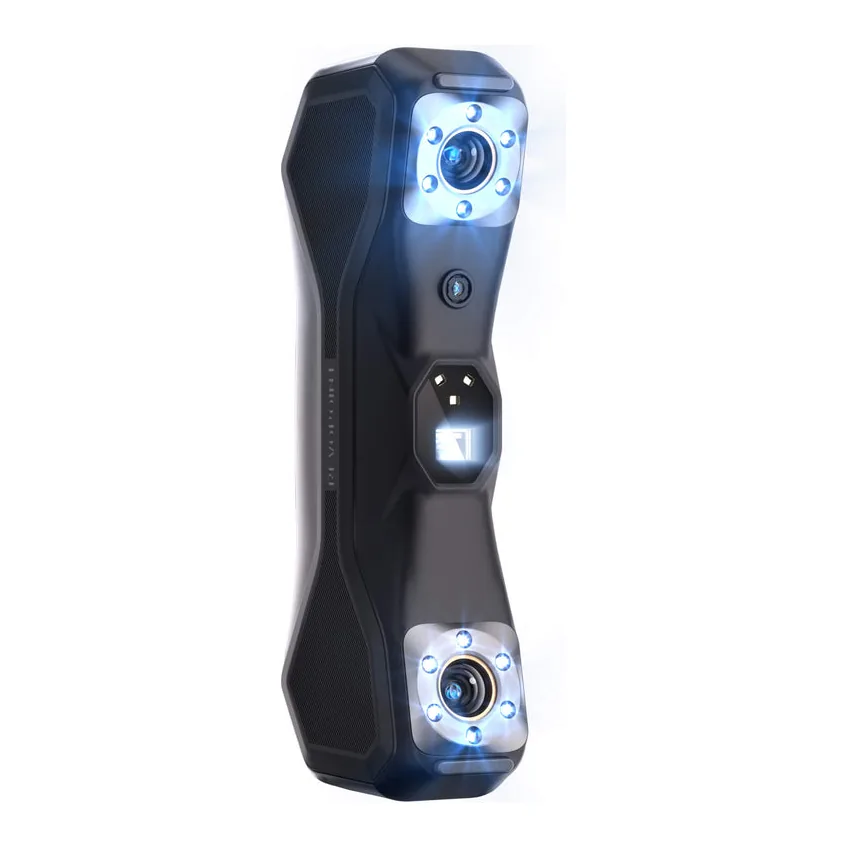
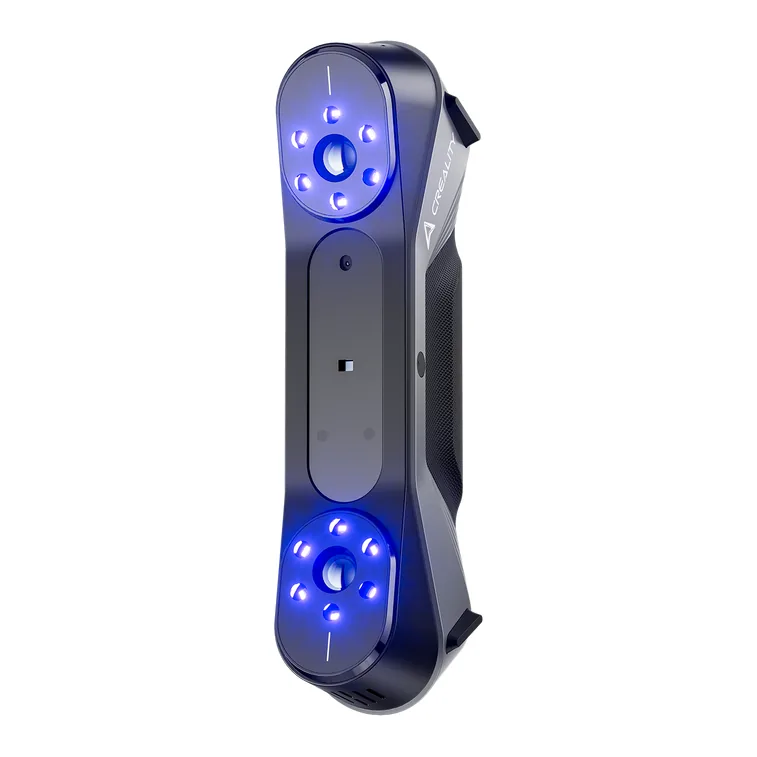
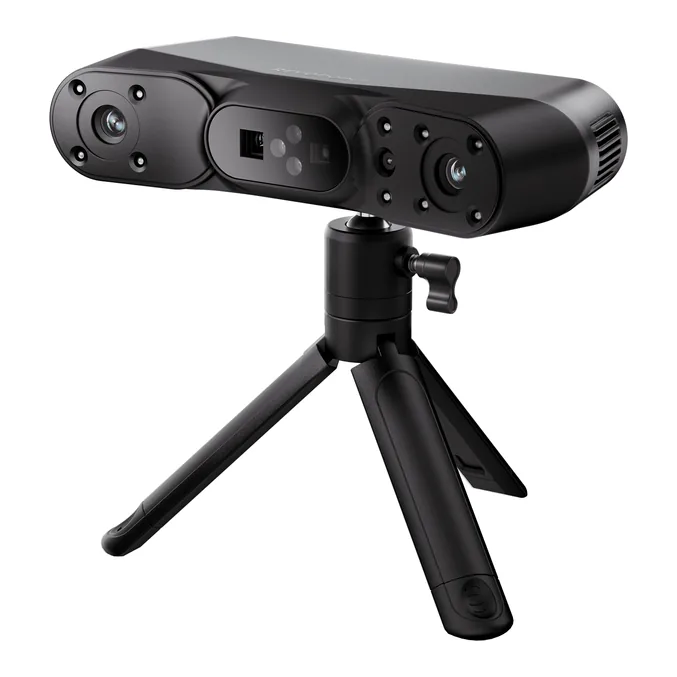
Alle 20 Geräte mit Noten finden Sie in der Bestenliste 3D-Scanner, nach Budget sortiert in der Liste der günstigen 3D-Scanner.
Häufige Fragen
Was bedeutet 0,02 mm Genauigkeit?
Dass ein Messpunkt im Einzelbild laut Hersteller höchstens etwa zwei Hundertstelmillimeter vom wahren Maß abweicht, unter Laborbedingungen. Über große Objekte summieren sich Fehler, siehe volumetrische Genauigkeit.
Ist ein Laser-Scanner immer genauer?
In unserem Vergleich haben die Laser-Geräte die besten Angaben. Für Personen und organische Formen ist Streifenlicht aber oft angenehmer und völlig ausreichend.
Warum nennt EINSTAR keine Genauigkeit?
Eine Begründung haben wir auf den Produktseiten nicht gefunden. Shining 3D beschreibt in einem Blogbeitrag sein Prüfverfahren nach VDI/VDE 2634 und ISO 10360-13, nennt für EINSTAR 2, Rockit und VEGA aber keinen Wert in Millimetern.
Kann ich die Genauigkeit selbst prüfen?
Grob ja: Scannen Sie ein Teil mit bekanntem Maß, etwa einen Endmaßblock oder eine Kugel, und vergleichen Sie im Programm. Die meisten Scanner haben eine Kalibrierplatte dabei.
Wie oft muss ich einen 3D-Scanner kalibrieren?
Vor dem ersten Einsatz und immer dann, wenn die Software es verlangt oder das Gerät transportiert wurde. Die genauen Angaben stehen in der Anleitung des Herstellers.
Quellen
Gelesen am 9. November 2026:
- global.revopoint3d.com/products/pop4-wireless-hybrid-3d-scanner
- global.revopoint3d.com/products/3d-laser-scanner-metrox
- global.revopoint3d.com/products/range3-wireless-handheld-3d-scanner
- store.creality.com/eu/products/cr-scan-raptor-3d-scanner
- www.einstar.com/de/blogs/einstar-academy/warum-genauigkeitsangaben-entscheidend-sind